-
西门子840D数控系统不同于以前曾广泛应用的810T/M和840C等数控系统,它并没有提供专门的双向螺距误差补偿功能。通过对840D系统中的下垂补偿功能的分析研究,找到了一种方法,成功地解决了进行双向螺距误差补偿的问题。 [详情]
-

电火花机放电加工时须用电极,电极主要用于模具的型腔、型芯加工,其材料主要是紫铜和石墨,一个完整的电极应该由电极头、避空直身位、基准板3部分组成。手机上盖型芯的结构相当复杂,精度要求也比较高,模具中多处部位需要拆电极。[详情]
-
后置处理是数控加工自动编程中需要考虑的一个重要问题。将原刀位数据文件转变成指定机床能执行的数控程序的过程称为后置处理。[详情]
-
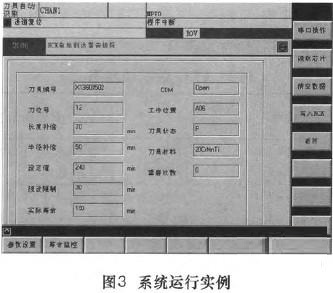
随着加工中心的广泛使用,作为核心制造资源之一的数控刀具在数量与种类上急剧增加。同时,刀具的整个生命周期涉及到企业多个部门,各部门之间通常缺乏统一、高效的刀具信息管理,造成了刀具信息在企业内流通环节上的滞后,导致资源的浪费与生产的延误。[详情]
-
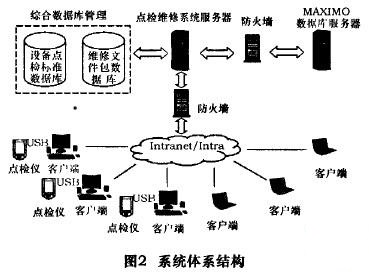
面对日益激烈的市场竞争,对于企业来说,设备维护已不再简单地仅仅属于成本范畴,而是企业获取利润的重要战略工具。[详情]
-
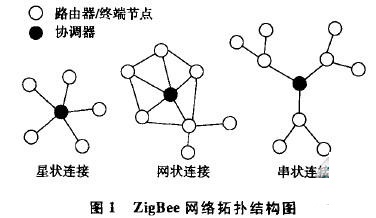
数控技术是运用数字化信息技术手段对机床机械的运动方式及工作状态进行控制的技术,它集合了传统的机械制造、自动控制、集散控制、网络通信、计算机监测控制等技术,具有生产效率高、加工精度高、操作高度自动化等优点.[详情]
-
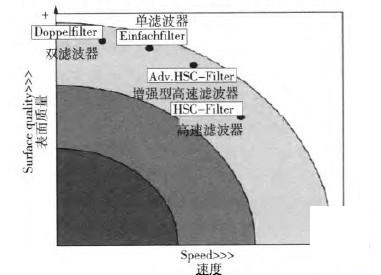
按材料切除率和加工精度,切削加工主要分为粗加工、精加工、半精加工三类,由于三类加工方法,在实际加工过程中追求的侧重点不同,对于数控系统的加工参数的要求也不同。[详情]
-
本文拟从数控加工过程中影响工时消耗诸要素出发,通过对数控加工过程的工时消耗分析,研究数控加工时间消耗规律,从而在理论和实践上对数控加工时间数据采集进行进一步研究和探讨,旨在给人以共性和规律性的认识。 [详情]
-
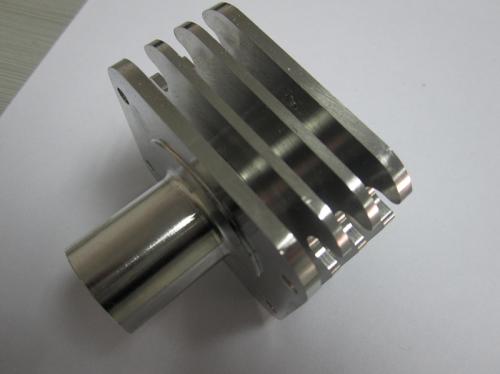
激光跟踪仪被誉为移动式三坐标测量机,它是基于球坐标系的便携式坐标测量系统,具有测量精度高、实时快速、动态测量、便于移动等优点。 [详情]
-
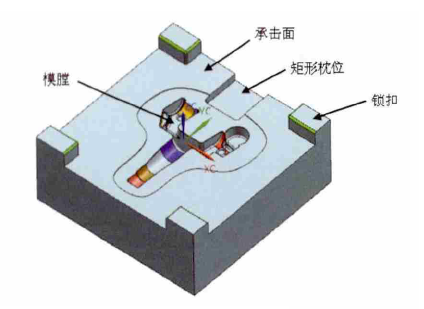
本文在NX CAM平台上,针对汽车转向节锻模具有不规则曲面和飞边的特点,分析了相应的高速铣削流程与走刀策略,并使用自动编程功能优化了切削方式、刀具轨迹等工艺参数,最后采用误差小、精度高的NURBS插补方法简化了NC加工程序代码,提高了模具的加工的质量和效率。 [详情]
-
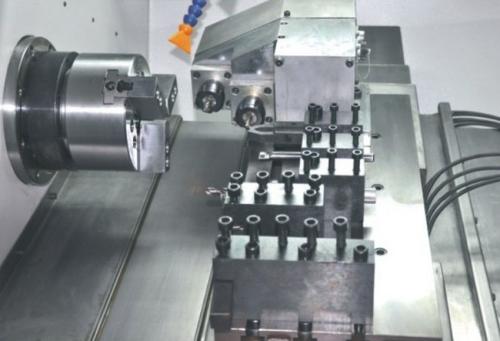
通过基于特征的快速编程平台的研究与开发,实现了在异构环境下的数据共享,实现了工艺技术数字化、信息集成化、过程敏捷化,为企业大型数控机加件的数控编程提供了一种高效高质量的方法与手段。 [详情]
-
现代机械制造技术提出了许多新的和更高的要求。这对加工设备不仅提出了精度和效率的要求,而且也对其提出了通用性和灵活性的要求。[详情]
-
我国独创的高速走丝电火花线切割机床,是目前使用的主要机种,但由于高速走丝线切割机床一般采用3B加工代码,使一般的图形化编程系统如UG,MasetrCAM无能为力。[详情]
-
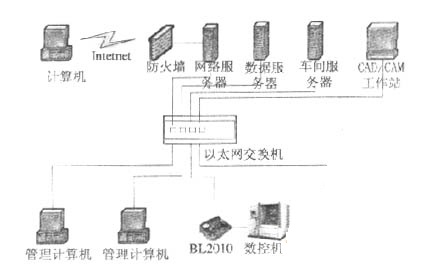
制造的全球化和网络化要求作为重要制造资源的数控机床能够实现全球共享。以此为目标建立的DNC系统不仅强调车间内的信息集成,而且强调机床基于Web的远程信息发布[1-3]。[详情]
-
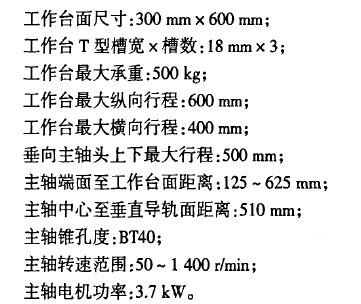
随着控制理论与自动化技术的高速发展,数控机床的使用率也在逐年增加,,因其技术的复杂性、多样性和多变性等技术特点,数控机床电气系统在使用中难免出现多种问题,本文就数控机床电气设计技巧进行了分析。[详情]